
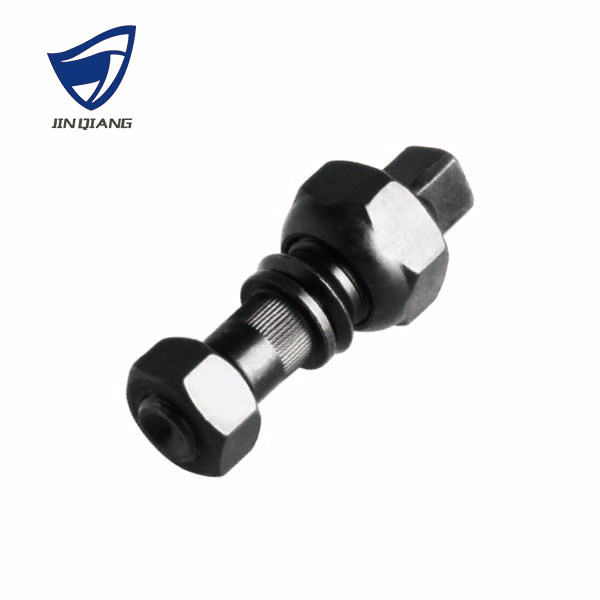
Процесс производства болтов
1. Сфероидизирующий отжиг высокопрочных болтов.
При изготовлении болтов с шестигранной головкой методом холодной штамповки исходная структура стали напрямую влияет на формуемость в процессе холодной штамповки. Поэтому сталь должна обладать хорошей пластичностью. При постоянном химическом составе стали ключевым фактором, определяющим пластичность, является металлографическая структура. Считается, что крупнозернистый чешуйчатый перлит не способствует формовке методом холодной штамповки, в то время как мелкозернистый сферический перлит может значительно улучшить способность стали к пластической деформации.
Для среднеуглеродистой стали и среднеуглеродистой легированной стали с большим количеством высокопрочных крепежных элементов перед холодной высадкой проводят сфероидизирующий отжиг, чтобы получить однородный и мелкозернистый сфероидизированный перлит, лучше соответствующий реальным производственным потребностям.
2. Вытяжка высокопрочных болтов
Цель процесса волочения — изменение размеров исходного сырья, а вторая — получение основных механических свойств крепежного элемента путем деформации и упрочнения. Если распределение коэффициента обжатия при каждом проходе не является адекватным, это также может привести к образованию торсионных трещин в проволоке во время процесса волочения. Кроме того, если смазка во время процесса волочения недостаточна, это также может вызвать образование поперечных трещин в холоднотянутой проволоке. Касательное направление проволоки и волочильной матрицы одновременно при прокатке проволоки из отверстия матрицы не является концентричным, что усугубит износ одностороннего рисунка отверстий волочильной матрицы, приведет к деформации внутреннего отверстия, что вызовет неравномерную деформацию при волочении в окружном направлении проволоки, выведет ее за пределы допустимых значений округлости и неравномерность поперечного напряжения стальной проволоки во время холодной высадки, что повлияет на процент проходов холодной высадки.
Преимущества болтов ступицы колеса
1. Строгий производственный процесс: использование сырья, соответствующего национальным стандартам, и строгое соблюдение отраслевых стандартов при производстве.
2. Превосходные характеристики: многолетний опыт работы в отрасли, гладкая поверхность изделия без заусенцев, равномерное распределение усилия.
3. Резьба четкая: резьба изделия четкая, зубья винта аккуратные, и при использовании не соскальзывает.
Наши стандарты качества ступичных болтов
10.9 болт ступицы
| твердость | 36-38HRC |
| предел прочности | ≥ 1140 МПа |
| Предельная прочность на растяжение | ≥ 346000N |
| Химический состав | С: 0,37-0,44 Si: 0,17-0,37 Mn: 0,50-0,80 Cr: 0,80-1,10 |
12.9 болт ступицы
| твердость | 39-42HRC |
| предел прочности | ≥ 1320 МПа |
| Предельная прочность на растяжение | ≥406000Н |
| Химический состав | С: 0,32-0,40 Si: 0,17-0,37 Mn: 0,40-0,70 Cr: 0,15-0,25 |
Часто задаваемые вопросы
В1. Может ли ваша фабрика разработать нашу собственную упаковку и помочь нам в планировании выхода на рынок?
Наша фабрика имеет более чем 20-летний опыт работы с упаковочными коробками с логотипом заказчика.
Для обслуживания наших клиентов у нас есть команда дизайнеров и команда разработчиков маркетинговых планов.
В2. Можете ли вы помочь с доставкой товара?
Да. Мы можем помочь с доставкой товара через экспедитора клиента или нашего экспедитора.
Вопрос 3. Каковы наши основные рынки сбыта?
Наши основные рынки сбыта — Ближний Восток, Африка, Южная Америка, Юго-Восточная Азия, Россия и др.
В4. Какие виды деталей, изготовленных на заказ, вы предлагаете?
Мы можем изготавливать на заказ детали подвески для грузовых автомобилей, такие как болты ступиц, центральные болты, подшипники, литые детали, кронштейны, пружинные штифты и другие аналогичные изделия.
Категории товаров
-

Термообработка заднего колесного болта NISSAN 37
-

Выгодная цена на болт ступицы Mack 4 дюйма 109 мм
-
Высокопрочные болты ступицы для грузовиков европейской серии...
-

Болт для колеса прицепа BPW с гайкой M22x1.5/M...
-
Болты для колес грузовых автомобилей китайского поставщика, класс прочности 12.9 10...
-

Болт крепления колеса грузовика SCANIA, высокопрочный M7/8-...